このブログの概要|読了目安:約11分
本日のブログは、日本企業はなぜ生産性が低いのか、とくに人員や設備を増やしても製造業の生産性が上がらないのはなぜかについて、オペレーションズマネジメント(工程を品質・費用・納期の面から設計し、管理する経営の分野)の観点から考えてみたいと思います。
公益財団法人日本生産性本部が2025年12月22日に公表した「労働生産性の国際比較2025」によると、2024年の日本の製造業の労働生産性は、OECD(経済協力開発機構)に加盟する主要35カ国中20位との記載があります。
人員を増やしても、設備を入れても、生産量が思ったほど増えないという経験は、工場長や経営者の方であれば一度はあるのではないでしょうか。では、生産性を押し下げているボトルネックは、どこにあるのでしょうか。
規模の大きい日本企業ほど、製造ラインを軽く見て指示だけを出す経営者や管理職、その意向に従うだけで異を唱えない社員、実務を担わない人員で、人数ばかりが膨らんでいます。その一方で、製造ラインは人手が足りずにひっ迫しています。それでも部署同士は対立し、本当の問題は解決されないまま残ります。労働生産性は付加価値を人員で割った数字なので、実務を担わない人員が多いほど、生産性は低くなります。
こうした組織の問題は、偶然ではありません。製造ラインで見える問題や技術力の不足は、結果にすぎず、原因は、経営戦略の誤りを起点に、管理体制、工程の運営へと崩れていく三つの層の連鎖にあります。部署間の対立とコミュニケーション不足、管理職の機能不全、異論が出ない企業文化は、その連鎖の中で生まれます。三つの層は絡み合っているため、一つの層を直しても再発します。問題が報告され、議題になり、是正される組織に変えることが本丸です。
■ このブログでわかること
- 2024年の日本の製造業の労働生産性は、OECD加盟の主要35カ国中20位です
- 全体の生産量は最も処理能力の低い工程(ボトルネック)で決まるため、ほかの工程を強化しても増えません
- 実務を担わない管理職や、上の意向に従うだけの社員で人数ばかり膨らみ、製造ラインはひっ迫したまま部署同士が対立する組織では、生産性は低くなります
- 製造ラインで見える問題は、工程の運営・管理体制・経営戦略の三つの層が連鎖した結果として起きます
- 豊田自動織機の調査報告書からは、経営戦略を起点に三つの層が連鎖して機能しなくなった経緯が読み取れます
- どれか一つの層を直しても再発するため、問題が報告され、議題になり、是正される組織に変えることが重要です
日本の製造業の生産性はOECD主要35カ国中20位です
日本の製造業が国際的にどの水準にあるのかを、数字で確認します。労働生産性とは、就業者1人当たり、または労働1時間当たりに生み出す付加価値のことです。
「労働生産性の国際比較2025」によると、2024年の日本の労働生産性は、労働1時間当たりが60.1ドルでOECD加盟38カ国中28位、就業者1人当たりが98,344ドルで同29位です。この二つは、各国の物価の違いを調整する購買力平価で換算した数字で、就業者1人当たりは主要先進7カ国の中で最も低い水準との記載があります。
製造業は、就業者1人当たり80,411ドルで、主要35カ国中20位です。ただし、製造業の数字は為替レートで換算されており、円安の影響を受けます。「労働生産性の国際比較2025」には、製造業の労働生産性は円で見ると上がり続けている一方、ドルでは2018年の97,971ドルから18%下がったとの記載があります。なので、順位だけで日本の製造業の生産性が落ちたとは言い切れません。
それでも、物価の違いを調整した全産業の就業者1人当たりで主要先進7カ国の最下位である以上、人員に見合った付加価値を生み出せているかは、製造業にとっても見過ごせない課題です。
人員や設備を足しても生産量が増えないのはなぜか
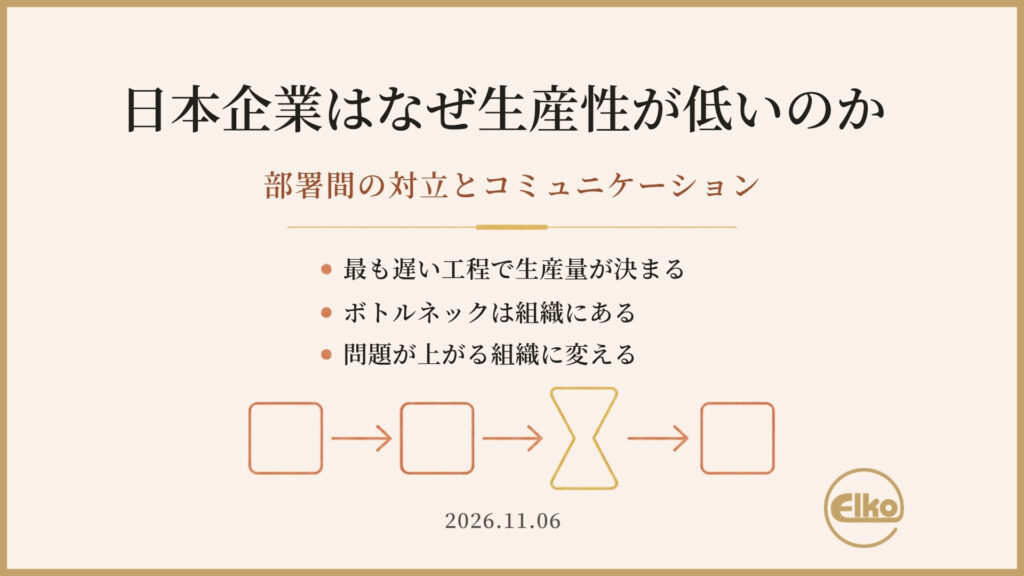
まず押さえておきたいのは、全体の生産量は、最も処理能力の低い工程で決まるということです。この工程をボトルネックと呼びます。
例えば、加工・組立・検査・梱包の四つの工程があり、1時間に処理できる数がそれぞれ120個、80個、60個、100個だとします。
このラインで1時間に出荷できるのは、60個です。加工や組立をどれだけ速くしても、検査が1時間に60個しか処理できないからです。ボトルネック以外の工程に人員や設備を足しても、全体の生産量は増えません。組立を100個に上げても、検査の前に仕掛品がたまるだけです。
ここまでは、多くの工場長がご存じのことだと思います。ただし、ボトルネックがどこにあるかが分かっていても、それだけでは解消できないことがあります。その原因が、製造ラインの外にある場合です。
製造業の生産性が低い原因は製造ラインではなく組織にあります
製造ラインで起きている問題の原因は、一つではありません。表に見える直接原因、それを許した中間原因、さらにその上にある根本原因の三つの層に分けて見ると、本当の原因が見えてきます。
組織は、経営戦略によって方向づけられ、管理体制によって動機づけられ、工程の運営によって動きます。だからこそ、製造ラインで目に見える問題は、直接原因にすぎません。その問題を許した管理体制と、さらにその上にある経営の判断まで見なければ、同じ問題が繰り返されます。
規模の大きい会社では、生産日程を立てる部署と、作業する部署が分かれています。作業する部署の責任者が「この日程では間に合わない」と分かっていても、部署間で利害が対立していたり、日頃のコミュニケーションが取れていなかったりすると、日程の見直しを言い出せません。管理職がその声を上に上げなければ、問題は経営陣に届かないまま、無理な日程で生産が進みます。製造ラインの問題が上に届かないのは、管理体制だけの問題ではなく、その上にある経営の判断から続く連鎖の結果です。
豊田自動織機の調査報告書に見る三つの層の連鎖
三つの層がどう連鎖するのかを考えるうえで、参考になる資料があります。株式会社豊田自動織機の特別調査委員会が2024年1月29日にまとめた「調査報告書(概要版)」です。豊田自動織機では、エンジンの排出ガス認証で不正が行われました。同報告書は、その原因と再発防止策をまとめたものです。
直接原因は試験の不正と時間的余裕のなさ
劣化耐久試験とは、エンジンを長く使ったときに、排出ガスの性能がどれだけ落ちるかを確認する試験です。同報告書によると、1KDエンジンでは、試験の結果が使えないと分かった時点で量産開始日が迫っており、担当のグループマネージャーは試験をやり直す時間的余裕はないと考えたとの記載があります。このエンジンの米国向けの量産開始日は、取締役副社長の要望で1年前倒しされていました。また、劣化耐久試験が義務付けられた後も、試験を行う従業員に法規についての特別な教育や訓練は行われていなかったとされています。
中間原因は問題が上に報告されない管理体制
フォークリフトの本体はトヨタL&Fカンパニー(以下L&F)が、搭載するエンジンはエンジン事業部が開発していました。L&Fは売上の7割弱を占め、社内で発言力の強い事業部です。一方、産業車両用エンジンの担当部署は、エンジン事業部の中でも軽視され、立場の弱い部署だったとの記載があります。
同報告書には、L&Fからコストの削減や日程について厳しい要求が出ても、エンジンの担当部署は相談・協議できない状況にあったことが窺えるとの記載があります。L&Fに日程の見直しを申し出た従業員はおらず、申し出を検討した従業員すら見当たらなかったとされ、同報告書はこれを事業部間のいびつな力関係の影響としています。
また、豊田自動織機では、2021年に法規認証の専門部署が設置されるまで、法規の情報収集や当局とのやり取りといった法規認証業務も、開発を担う適合グループの従業員が担当していたとの記載があります。開発する部署が自ら認証も行っていたため、無理な日程や不正を止める役が組織の中にいませんでした。
社内でも、問題は上に届きませんでした。同報告書によると、問題や不正の存在は室長までは上がったものの、それより上の管理職や経営陣には上がらず、室長が不正を指示したり黙認したりした例が多く認められたとの記載があります。開発スケジュールの無理を進言した従業員がいても、室長らは是正に動かなかったとされています。
根本原因は受託体質と産業車両用エンジンの軽視と親会社との関係
同報告書は根本原因として、まず「受託体質」を挙げています。受託体質とは、トヨタ自動車から指示されたことは実行できるが、自ら問題や課題を発見し、解決する力が弱いという気質のことです。あわせて、経営陣やエンジン事業部の幹部が産業車両用エンジンを軽視していたこと、事業部制の弊害を補う経営陣の取り組みが不足していたことも挙げています。
同報告書は、L&Fとエンジンの担当部署の関係の改善は、両部署のトップの話し合いに任せていては容易に解決できない経営課題であり、経営陣が全体最適を図る議論をより積極的に行う必要があったとしています。
日経BPから2024年に出版された近岡裕氏の『検証 トヨタグループ不正問題 ─技術者主導の悲劇と再生の条件─』は、さらに親会社との関係を指摘しています。豊田自動織機はトヨタ自動車を生み出した源流企業で、トヨタ側にも恩を大事にする文化があるため、資本の論理で強く介入しにくい関係にあったというものです。同書は、不正の発覚後に大西前社長が代表権を持ったまま副会長に就いた人事についても、「絆の副作用」「身内への甘さ」と批判しています。親会社のトヨタ自動車についても、グループ会社を性善説で信じ切り、日野自動車、ダイハツ工業、豊田自動織機と不正が続いたことを、親会社としてのガバナンスの問題として挙げています。親会社への忖度と身内への甘さが、問題を正面から扱わない経営の判断を支えていたと読めます。
試験の不正や技術力の不足は結果です。産業車両用エンジンを軽く見て、技術課題を経営課題として扱わなかった経営の判断が起点となり、管理体制が機能しなくなり、最後に工程の運営が崩れたと読めます。
一つの層を直しても再発します
弊社も製造業の請負を営むなかで、同じような問題を日常的に目にします。製造ラインを軽く見て指示だけを出す経営者や管理職、その意向に従うだけの社員、実務を担わない人員で人数は膨らんでいるのに、製造ラインはひっ迫しています。それでも部署同士は対立し、本当の問題は解決されません。こうした組織は、豊田自動織機に限らず、日本の製造業に広く見られる構造的な課題です。
そして、三つの層は互いに絡み合っているため、どれか一つの層を直しても再発します。製造ラインの作業手順だけを見直しても、問題を上に上げられない管理体制や、製造ラインを軽く見る経営の判断が残っていれば、同じことが起きます。
なので、必要なのは、不正をした人を罰することや監査を強めることではありません。製造ラインの問題が報告され、議題になり、是正される組織に変えることが本丸です。三つの層それぞれに、手を打つ必要があります。
- 経営戦略:製造ラインの技術課題を経営課題として扱い、自社の技術力で対応すべき事業や工程を定め直す
- 管理体制:やってはいけないことを明確にし、問題を報告した人が不利益を受けない仕組みを整え、無理な日程や不正を止める権限をもつ部署を、開発や生産の部署から独立させて置く
- 工程の運営:受託体質から抜け出し、問題を自ら見つけて解決できる技術力を育てる
同報告書も再発防止策として、コンプライアンスを優先した行動をとった人が不利益を受けないことを明らかにすること、管理職の役割として問題を上に報告することを徹底すること、経営陣が率先してコンプライアンスを優先する対応をとることなどを提言しています。
製造業の生産性を上げる前に確認したい五つの事項
自社のボトルネックがどこにあるかは、次の五つで確認できます。問題が製造ラインの中にあるのか、組織の側にあるのかが見えてきます。
☑ チェックリスト
- 仕掛品が、どの工程の前にたまっているか
- 作業する部署から「この日程では無理だ」と相談できる窓口と、判断する責任者が決まっているか
- 管理職が、部下から上がった問題を上に報告しているか
- 反対意見や問題提起をした人が、評価で不利益を受けていないか
- 人員の配分が、実務を担わない部署や役職に偏り、製造ラインがひっ迫していないか
一つ目は、製造ラインの中の確認です。ボトルネックより前の工程に仕掛品がたまっていれば、そこに人員や設備を足しても生産量は増えません。
二つ目と三つ目は、管理体制の確認です。相談の窓口がなく、管理職が問題を上に上げなければ、ボトルネックがどこにあるかを経営陣は知ることができません。
四つ目と五つ目は、経営の確認です。問題提起をした人が不利益を受ける会社では、やがて上の意向に従うだけの社員しか残りません。そして、実務を担わない人員に人件費が使われている間は、ボトルネックの工程に人も設備も回りません。
ボトルネックの工程には余力を確保します
組織の問題を直したうえで、ボトルネックの工程には、計画どおりに進まなかったときに取り戻せる余力を確保します。余力がなければ、不良のやり直しや急な増産のたびに、日程を守るか品質を守るかの判断に追い込まれるからです。
余力を確保する方法は、自社の人員を増やすだけではありません。年間を通じて必要な人員は自社で雇用し、繁忙期に増える分は外部委託で確保する方法もあります。検査がボトルネックになる場合は、検査を外部に委託し、品質責任を契約で分ける方法もあります。契約形態ごとの責任の違いは、2026年10月20日のブログ「検査の外注と品質責任の分け方」で整理しています。
弊社は、組立・機械塗装・検査・倉庫業務を、請負・準委任・労働者派遣の中から業務に適した契約形態でお引き受けしています。請負と準委任では、人員の募集と教育から日々の運営まで弊社が行います。一部の業務だけ、特定の期間だけのご依頼にも対応しています。
よくある質問
まとめ
本日のブログでは、日本企業はなぜ生産性が低いのか、人員や設備を増やしても製造業の生産性が上がらないのはなぜかを考えてきました。製造ラインで見える問題は結果であり、その裏には経営の判断を起点とした三つの層の連鎖があります。部署間の対立が続き、本当の問題が解決されない組織も、その連鎖の中で生まれます。
豊田自動織機の調査報告書からは、試験の不正という結果の裏に、経営戦略を起点とした三つの層の連鎖があったことが読み取れます。どれか一つの層を直しても再発するため、問題が報告され、議題になり、是正される組織に変えることが欠かせません。
なので、まずは自社の製造ラインの問題が、どこで止まっているかを確認していただければと思います。ボトルネックの工程の余力の確保をご検討の際は、製造業のお問い合わせからご相談ください。
用語解説
| 用語 | 意味 |
|---|---|
| 労働 |
就業者1人 |
| 付加価値 | 売上から |
| オペレーションズマネジメント | 製品や |
| ボトルネック | 工程の |
| 仕掛品 | 工程の |
| 受託体質 | 指示された |
| 部 |
部 |
| 全体 |
会社全体の |
| 事業部 |
製品や |
| OECD | 経済協力開発機構。 |
| 購買力平価 | 各国の |
| 劣化耐久試験 | 長期間の |
| 請負 | 受託者が |
| 準委任 | 受託者が |
| 労働者派遣 | 派遣元が |